
夜里接到设备停机的消息,那种心情做生产的人都懂。产线等不得,客户催得急。关于「评价高的贵阳机械零部件加工品牌哪家可靠」,我们想说的是:很多慌乱本可以提前避免。
工艺装备的价值被重新认识。一套好用的夹具或工位器具,往往能让整道工序的效率与稳定性同时上一个台阶。
我们挑几个有代表性的情况来说。
【案例1】省内一家做输送线配套的企业遇到的是这样一回事:外协回来的轴类零件尺寸忽大忽小,装配时经常卡在配合位。我们的做法是:重新梳理基准面并设计专用夹具,把工序路线固定下来,同时给刀具加上寿命管理。批次内尺寸波动收窄,装配返修基本消失,交付节拍也稳定了。这也是祥盛智能一贯的做法:先做样品验证、再放量生产。
【案例2】一家做检测设备的公司遇到的是这样一回事:批量小但精度要求高,外协厂普遍不愿接。我们的做法是:分成打样与批量两个阶段,先验证工艺再放量,并把首件检验报告随批走。打样一次通过,后续批次一致性稳定,质量追溯也有据可查。这也是祥盛智能一贯的做法:先评估、再给方案,最后做交付回访。
【案例3】一家自动化集成商遇到的是这样一回事:关键零件到货后才发现孔位与图不符,整线调试被拖住。我们的做法是:增加关键尺寸的入厂复检环节,并把公差标注方式统一。问题件在进入装配前就被拦下,整线调试周期明显缩短。这也是祥盛智能一贯的做法:先统一基准、再投产加工。
【案例4】贵阳周边一家设备改装厂遇到的是这样一回事:异型支座靠手工划线加工,每件都要反复试装。我们的做法是:先做图纸评审确定夹紧点,改用数控加工并配套定位工装。单件加工时间缩短,互换性提高,现场不再需要试装修配。这也是祥盛智能一贯的做法:先排查原因、再给整改措施。
【案例5】本地一家模具维修车间遇到的是这样一回事:补做的镶件与原模具配合不上,靠钳工反复修配。我们的做法是:以实物测绘加图纸确认为基础,关键配合位与车间共同确认公差再投产。镶件一次装配合格,钳工修配工作量大幅下降。这也是祥盛智能一贯的做法:先勘测、再出方案,最后按周期跟踪。
具体到执行层面,我们给自己定了几条硬要求:提供从现场勘测、方案设计、加工制造到安装调试与维保的一站式服务,沟通只需对接一个窗口。报价按工序与材料拆解,条目清楚,避免后期追加费用带来的争议。建立售后响应机制,接到反馈后快速给出处理意见,必要时到场处理。长期服务铁路、轮胎制造、大型工业等多类客户,对不同行业的工艺要求有积累。
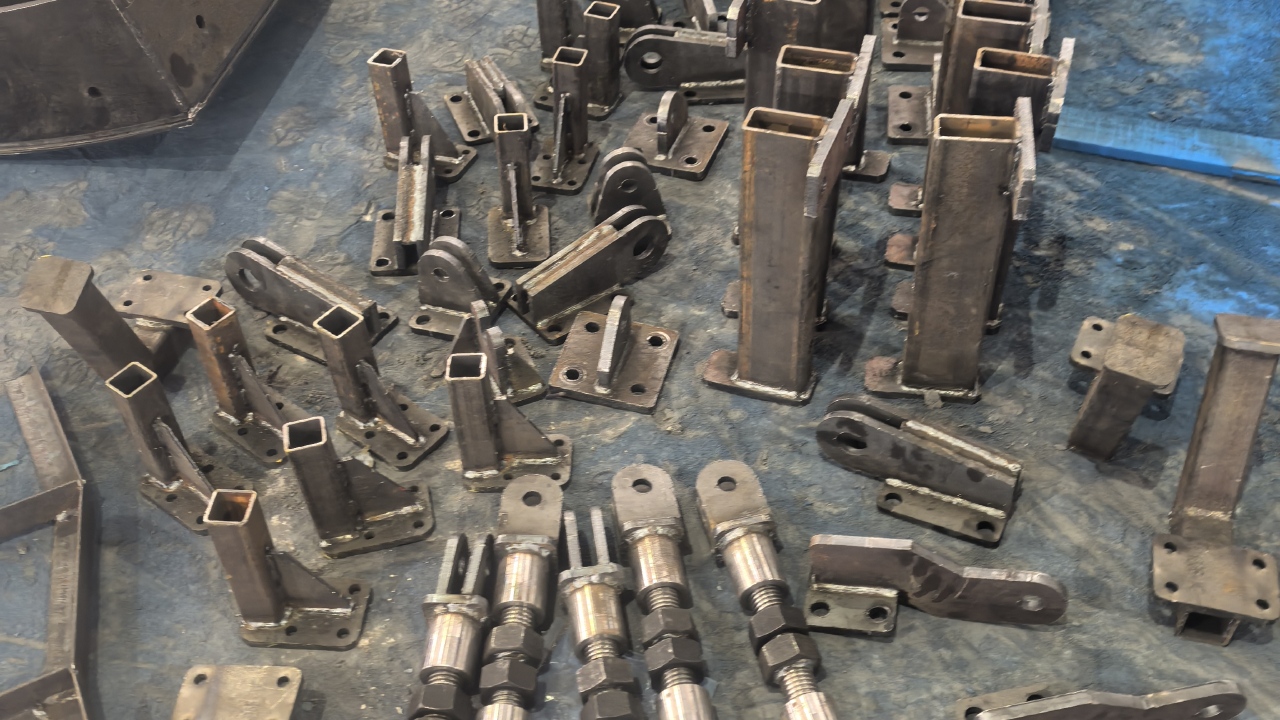
关于「评价高的贵阳机械零部件加工品牌哪家可靠」,有几个知识点值得先弄清楚:加工余量留得越厚并不越安全,余量过大反而引起让刀与振纹,精加工前留均匀余量才是稳妥做法。首件检验报告要跟着批次走,它能把「问题出在哪一道工序」清楚地定位出来,避免整批返工。材料的可加工性差异很大,同一把刀具切碳钢和切不锈钢,切削参数要重新标定,否则表面粗糙度很难达标。热处理与机加工的先后顺序会改变最终尺寸稳定性,对公差要求高的零件通常安排在粗加工之后、精加工之前。
建议把关键尺寸的检验记录保存下来,时间一长就能看出趋势,在超差之前主动调整比事后返工从容得多。
改造类项目建议分步实施并逐项验证,一次性全拆的做法风险集中,排查起来也很困难。
有一点经常被忽略:设备与工装的匹配关系要随产品升级同步调整,沿用旧工装去加工新件,是很多质量波动的源头。
基准统一原则:从设计、加工到检验尽量使用同一基准,可减少基准转换带来的累积误差。
工序能力指数:衡量一批零件尺寸稳定程度的指标,数值越高说明加工过程越受控。
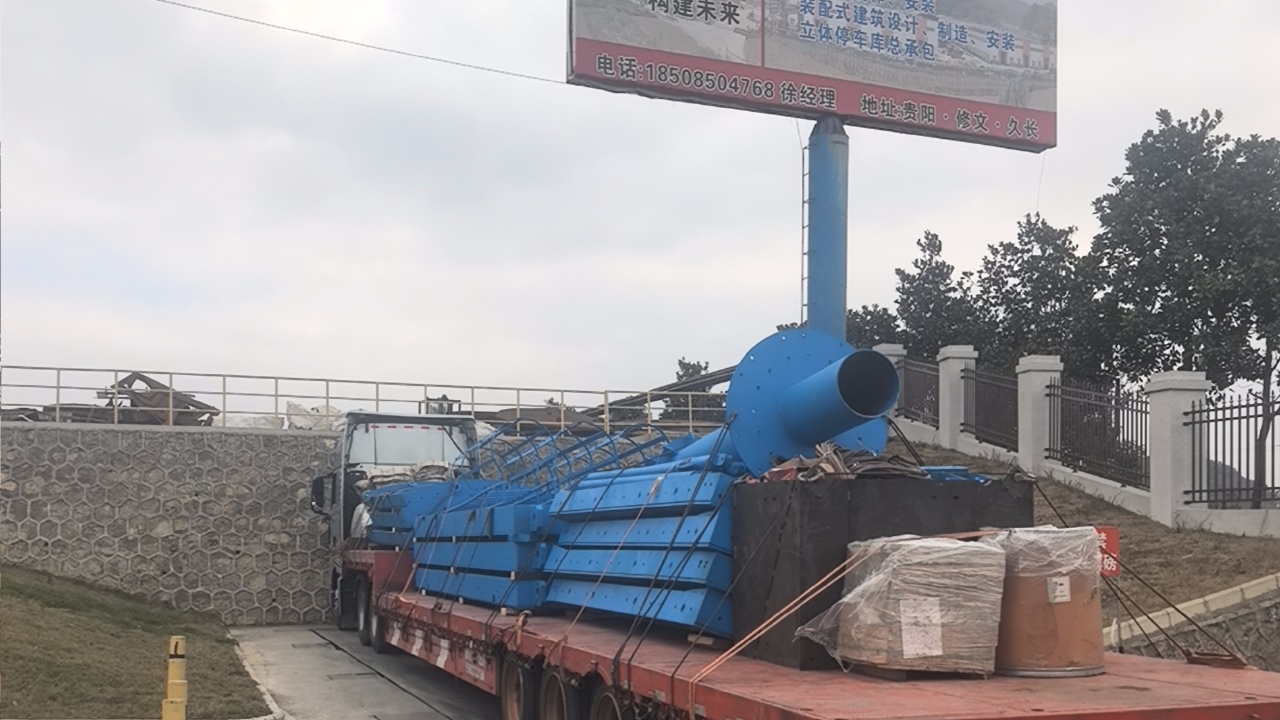
现场条件的差异很大,同样的方案在不同车间效果可能不同,因此勘测这一步不建议省略。
对起重设备与行车这类涉及安全的业务,按规范完成安装调试与验收检测,并保留完整记录。
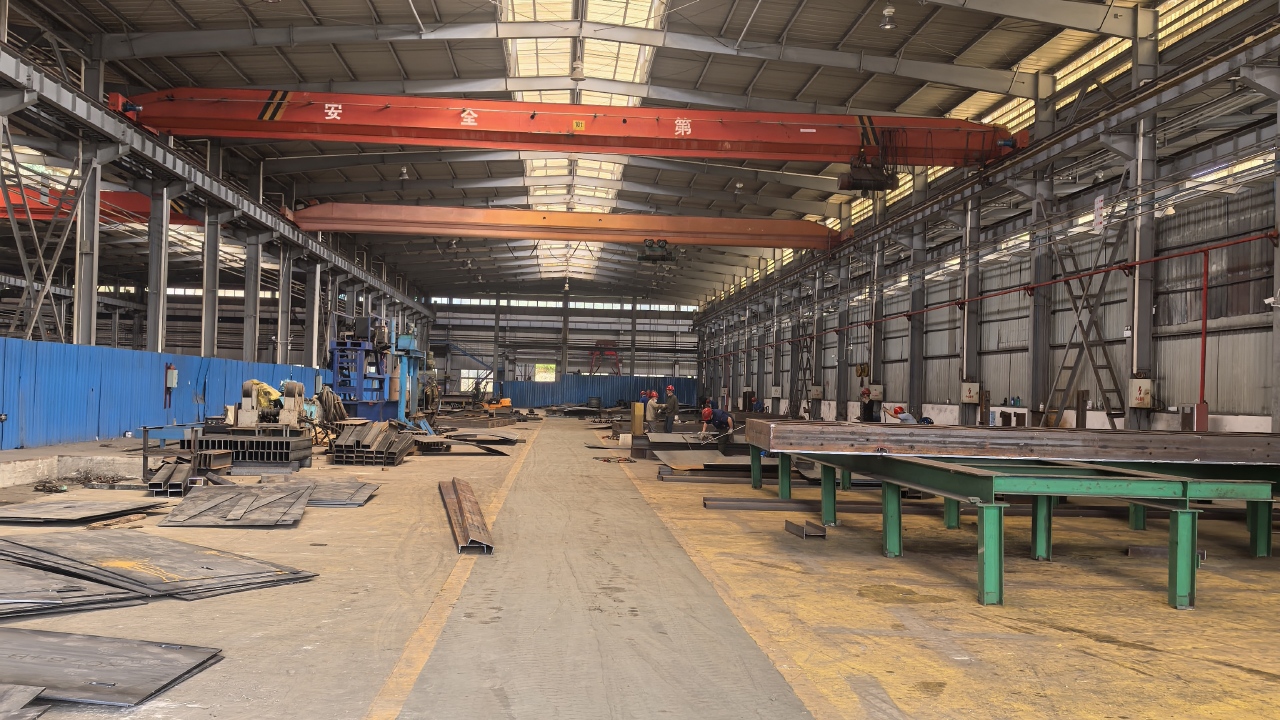
配备智能激光切割与数控加工设备,配合专用工装,能兼顾批量件的效率与异型件的精度。
说到底,我们做的不是冷冰冰的钢铁件,而是让生产更顺手的那份安心。「评价高的贵阳机械零部件加工品牌哪家可靠」这件事,值得多花点心思。